Wiki / 現象 密度限界 (Density limit)は、核融合・プラズマ物理学の現象。磁気閉じ込め核融合プラズマにおいて、加熱入力やプラズマ電流などに応じて到達可能な電子密度の上限を指す。トカマクではGreenwald則、ヘリカル系ではSudo則として経験的に表され、上限近傍では周辺プラズマの冷却や放射損失の増大、MHD不安定性の成長を経て配位が崩壊する。密度限界は周辺部の物理に強く支配される現象である。この用語集が追う論文のうち、タイトルにこの主題が現れるものは92本ある。比重が最も大きかったのは1980–1984年で、その期間の論文の0.47%を占めた。直近の2025–2029年では0.35%。この用語集がこの主題を最初に拾うのは1975年以降で、それ以前の収録論文には現れない。
目次
1 解説 2 推移 3 研究の変遷 4 よく登場する装置 5 この数字の作り方 解説 密度限界(density limit)とは、磁場閉じ込め プラズマ、とりわけトカマクにおいて、プラズマ密度がこれ以上増やせない上限に達する現象である。核融合反応の出力は密度の二乗に比例するため、経済的な炉では高密度運転が不可欠だが、密度を上げすぎると閉じ込めが急激に劣化し、最悪の場合ディスラプションと呼ばれるプラズマ電流の急速喪失に至る。このため密度限界はITER やDEMO といった次世代装置の運転設計における主要な制約の一つとされ、その物理機構の解明と予測・回避が活発に研究されている。
定義とグリーンワルト・スケーリング
密度限界を定量的に表す最も広く使われる経験則が、1988年に提案されたグリーンワルト限界である。線平均密度の上限 n_G(10^20 m^-3 単位)を、プラズマ電流 I_p(MA)を小半径 a と断面積 πa^2 で割った値、すなわち n_G = I_p/(πa^2) で与えるもので、単位断面積あたりのプラズマ電流に上限密度が比例するという関係である。この式は加熱パワーを含まない点が特徴で、多くの装置で密度限界の目安として使われてきた。運転密度をグリーンワルト密度で規格化した値はグリーンワルト分数 f_GW と呼ばれ、ITER やいくつかの発電炉コンセプトはこの限界に近い、あるいは超える密度での運転を想定している。
ただしグリーンワルト・スケーリングはあくまで経験則であり、これを超える運転が可能な例が多数報告されている。ペレット入射 を用いた場合、JET で1.2倍、ASDEX Upgrade で1.5倍程度まで到達した例があり、負三角形成形を用いたDIII-D の実験では加熱パワーを大きくするとグリーンワルト密度の約2倍まで非破壊で運転できたと報告されている。さらに電流を持たないヘリカル装置 でも密度限界が観測され、その上限が加熱パワーとともに増加する傾向が示されており、密度限界がトカマク固有の電流安定性ではなく、パワー収支と輸送に根ざしたより普遍的な物理に由来する可能性が議論されている。一方で、密度限界の物理は未解明な部分が多く、既存装置のパラメータ空間を超える将来炉への外挿が信頼性を持ってできる第一原理モデルはまだ確立されていない。
密度限界
種別 現象
論文数 92 本
初出 1975 –1979 年(2本)
最盛期 1980 –1984 年 0.47%
直近 2025 –2029 年 0.35% 索引にもどる
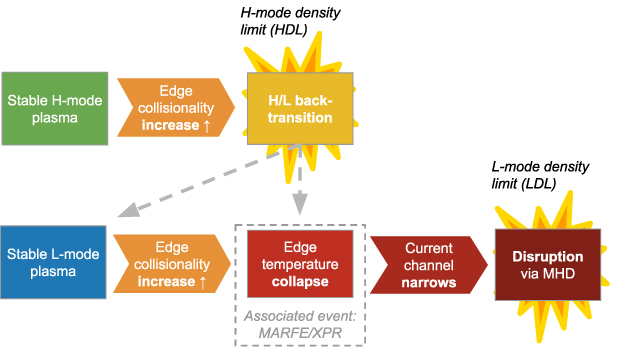
密度限界には大きく二つの型がある。Lモード 密度限界(LDL)は、まずエッジ温度の崩壊が起こり、続いて電流チャネルの収縮とMHD 不安定化を経てディスラプションに至る二段階の過程である。Hモード 密度限界(HDL)は、高閉じ込めモードであるHモードが異常なLモードへの逆遷移(H/Lバックトランジション)を起こす現象で、これがLDLの引き金になることもある。両者の関係を整理した概念図を以下に示す。
図は、安定なHモードからエッジ衝突頻度の増大を経てH/L逆遷移(HDL)が起こる経路と、安定なLモードから同様にエッジ温度崩壊を経てMHDによるディスラプションに至る経路(LDL)を、MARFE/XPRの発生を伴う事象として描いたものである。
限界に近づくときの現象
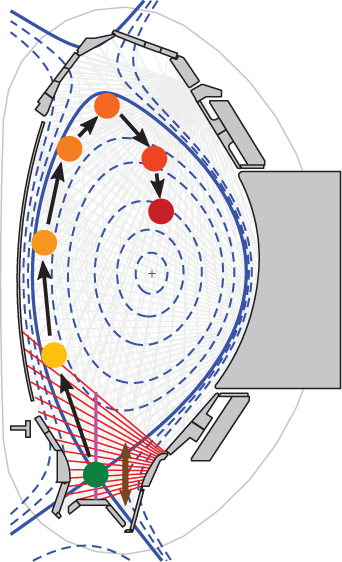
線平均密度をグリーンワルト限界に向けて上げていくと、ディスラプションに至る前に一連の前兆現象が観測される。最も代表的なのがMARFE(エッジにおける多面的非対称放射、multifaceted asymmetric radiation from the edge)と呼ばれる現象で、プラズマ縁の一部、典型的にはX点 近傍に、ポロイダル方向に局在した放射帯が形成されるものである。 ダイバータ 運転では同様の放射帯がX点に定着したX点放射体(XPR)として現れることもある。MARFEはエッジの冷却を進め、電流分布 を内側へ収縮させ、これが引き金となってティアリングモードなどのMHD 不安定が成長し、最終的にディスラプションへ至る、というのが典型的なイベント連鎖である。実験では、密度限界がMARFEの移動(X点から内側・上方への移動)に続いて起こる例が複数の装置で報告されており、MARFEの位置と挙動が密度限界の実時間指標としても注目されている。
図は、Hモード 密度限界に近づく際の典型的なXPR/MARFEの移動経路を断面図上に示したもので、X点近傍から生じた放射帯(色付きの丸)がプラズマ縁に沿って内側へ移動していく様子と、実時間検出用の高速フォトダイオードの視線(赤線)が描かれている。
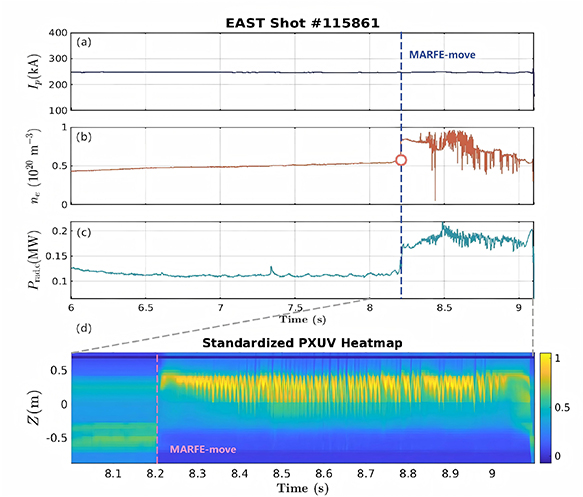
MARFE形成と密度限界ディスラプションの対応は、放射の空間分布を時々刻々再構成することで直接観測できる。以下の図は、密度を上げていった放電でMARFE移動イベントが起き、その直後に線平均密度が乱れ、コア放射が急増する様子を示したものである。
図は、プラズマ電流、線平均密度、コア放射パワーの時系列と、XUV診断から再構成した放射の空間分布コンターを並べたもので、MARFE移動(破線)を境に密度が乱れ、放射が強まっている。
また、限界に近づくとエッジの乱流輸送 が顕著に増大する。遠方スクレイプオフ層 では強い間欠的な揺らぎ(ブロブと呼ばれる対流構造)が発達し、乱流の広がり(turbulence spreading)とエッジ冷却が同時に観測される例がある。これらの乱流・輸送の変化は、MHD活動に目に見える変化が現れる前に起こることが多く、密度限界の起点がエッジの輸送にあることを示唆している。
物理機構:放射、乱流、MHD
密度限界の物理は単一の機構では説明されず、放射損失、乱流輸送 、MHD 不安定の三者が絡み合った現象である。ここでは主要な理論的描像を述べる。
第一の描像は放射不安定である。密度が上がるとエッジの衝突頻度が増し、輻射冷却が強まる。エッジ温度が下がるとさらに密度が相対的に上がり冷却が加速されるという正帰還が働き、MARFE形成につながる。MARFEが成長してエッジ温度が崩壊すると電流チャネルが収縮し、MHD不安定がトリガーされてディスラプションに至る。この描像では、密度限界の位置はエッジでのパワー収支(入熱と放射損失の釣り合い)で決まることになり、加熱パワーへの依存性を自然に説明できる。
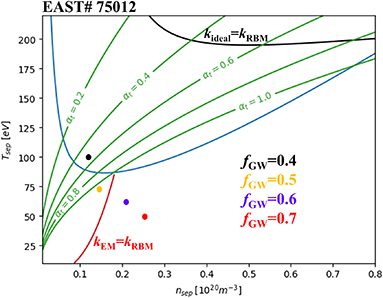
第二の描像は乱流輸送の遷移である。エッジ乱流の三次元シミュレーションに基づく理論では、密度の増加に伴いエッジの無次元パラメータが変化し、乱流が静電的なドリフト波 型から電磁的な抵抗性バルーニングモード (RBM)型へ遷移するとされる。この遷移を特徴づけるパラメータはいずれもエッジ衝突頻度に強く結びついており、遷移後は輸送が桁違いに大きくなる。この枠組みを発展させた分離線運転空間(SepOS)モデルでは、抵抗性バルーニング乱流の静電領域から電磁領域への移行と、理想MHD バルーニング安定性の限界とが、Lモード 密度限界の境界を定めるとされる。以下の図は、このモデルにおける運転空間を分離線密度とエッジ温度の平面上に示したものである。
図は、分離線温度と分離線密度の平面上に、抵抗性バルーニング乱流の静電・電磁境界(k_EM = k_RBM、k_ideal = k_RBM)と、いくつかの乱流パラメータの等高線を描いたもので、グリーンワルト分数の異なる運転点がどの領域に属するかが分かる。
第三の描像はエッジせん断流の崩壊である。Lモードのエッジでは、E×Bせん断流が乱流を抑制する役割を担うが、密度が上がって衝突頻度が増えると、電子の非断熱応答の進行によりゾーナルフローへのエネルギー供給(レイノルズ応力仕事)が減り、せん断層が崩壊して乱流輸送が急増する。この描像も密度限界のパワー依存性を予言し、実験・シミュレーションと整合する。TEXTOR 、HL-2A 、J-TEXT などでは、限界に近づくにつれて長距離相関(ゾーナルせん断流の指標)の減少やせん断流崩壊と乱流粒子輸送 の増大が実際に観測されている。
ただし、これらの個々の変化は必ずしも密度限界の十分条件ではない。例えばASDEX Upgrade では、せん断層の崩壊や乱流の静電・電磁遷移がグリーンワルト分数0.2〜0.5程度で既に観測される一方、実際の限界はそれよりずっと高い密度で現れる。つまり密度限界は、乱流遷移、せん断流崩壊、放射冷却、MHD不安定化が順次重なった末に到達する累積的な現象であり、どの過程が最終的な「引き金」になるかは条件に依存する。近年は、コアとエッジで限界を支配する機構が異なるという描像も示されている。負三角形状のDIII-D 実験では、エッジ密度は放射冷却に駆動された乱流増強で制限されるのに対し、コア密度は放射冷却ではなく、雪崩状に発達する乱流の出現によって飽和する、と報告されている。また、プラズマと壁の相互作用を通じた自己組織化の理論(プラズマ・壁自己組織化理論)からは、スパッタリングと粒子閉じ込め時間 を鍵として密度限界のパワー依存性が導かれ、複数装置の観測と整合するとされる。
Hモード 密度限界については、分離線での理想MHDバルーニング安定性が鍵を握るという仮説が強い支持を得ている。トムソン散乱 測定に基づくJET とASDEX Upgradeの解析では、分離線位置でのバルーニング安定性パラメータが、グリーンワルト密度で規格化した分離線密度に対してほぼ線形に増加し、観測された運転空間の端が理論が予測するバルーニング不安定しきい値の範囲に一致することが示された。つまりHモードでは、密度の上昇がペデスタル の圧力勾配をバルーニング安定限界へ近づけ、そこでエッジ輸送障壁 が崩れてLモードへ逆遷移する、というのが限界の物理的描像である。
予測、ディスラプション回避と燃焼プラズマへの外挿
密度限界ディスラプションは、大電流プラズマの急速喪失という点でITER 級装置にとって深刻な脅威であり、予測と回避が実用上の最重要課題の一つである。従来はグリーンワルト分数そのものが最も簡単な危険度指標として使われてきたが、これでは誤警報が多い。近年、複数装置のデータベースを用いた機械学習解析により、エッジの無次元衝突頻度と無次元圧力を組み合わせた指標(例えばエッジ衝突頻度にエッジベータのべきを掛けた形の量)が、グリーンワルト限界より低い誤警報率でLモード 密度限界ディスラプションの発生を予測できることが示された。この指標が乱流機構に敏感な量の組み合わせであることは、密度限界の原因が乱流にあるという描像を裏付けるものと解釈されている。同様に、MARFEの発生を予測するランダムフォレスト型の予測器や、記号回帰による解釈可能なスケーリング則の導出など、データ駆動的手法の適用が進んでいる。
回避の側面では、リアルタイムで危険度指標を評価し、入力パワーや密度目標を動的に制御することで密度限界を回避・抑制する実験が、ASDEX Upgrade 、TCV 、JET 、DIII-D 、J-TEXT などで行われている。具体的には、経験的なHモード 密度限界境界に基づく制御、XPR/MARFEの位置を実時間で監視・制御する手法、機械学習で得た安定性指標に応じて補助加熱を増やして安定領域を広げる手法などが実証されている。また、密度限界ディスラプションが起きた後でも、電子サイクロトロン加熱 を用いて放電を復活させた例がある。将来の高密度運転では、電流ランプダウン時に電流が密度より速く下がってグリーンワルト密度が急減する状況が特に難しく、密度限界回避は現在世代の装置では標準ではないものの、将来装置では制御系の標準機能になると考えられている。
燃焼プラズマ への外挿は依然として難題である。グリーンワルト・スケーリングは電流とサイズのみの関数であり、加熱パワーや壁条件の効果を含まないため、既存装置のデータベースから次世代装置へ単純に外挿することはできない。パワー収支モデル、乱流輸送 モデル、せん断層崩壊モデル、プラズマ・壁自己組織化モデルなど複数の物理モデルが競合しており、それぞれが実
密度限界(Density limit)の研究史 — FusionPapers